Inicio › Guías › Automoción y core tools
Core tools de calidad en automoción: qué son APQP, PPAP, AMFE, MSA y SPC y cómo encajan
Por Sabrina Muñoz · actualizado el 13 de noviembre de 2026
Curso en camino: PPAP paso a paso. Avísame cuando salga.
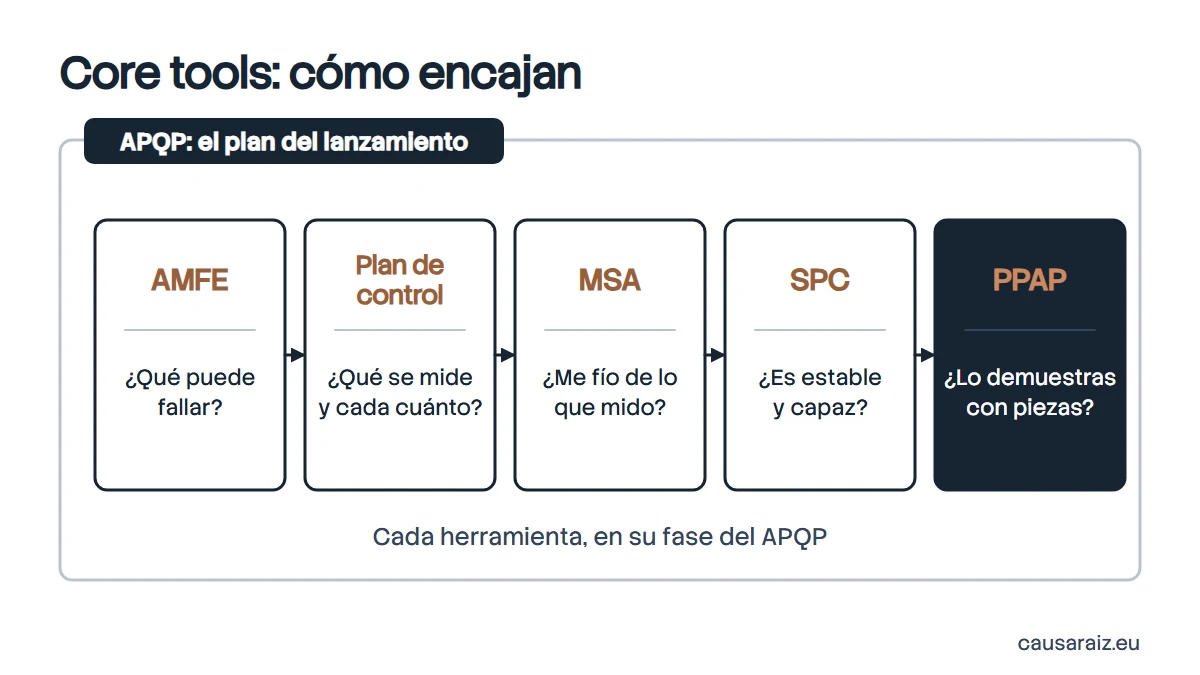
Piensa en una cadena de seis eslabones: si uno no engancha con el siguiente, el auditor tira de él y se suelta todo. Las core tools son las herramientas básicas de calidad de la industria del automóvil (APQP, plan de control, PPAP, AMFE o AMEF o FMEA, MSA y SPC), y funcionan justo así: el APQP organiza el proyecto, el AMFE decide qué puede fallar, el plan de control dice cómo se controla, el MSA asegura que se mide bien, el SPC demuestra que el proceso es estable y capaz, y el PPAP lo presenta al cliente para que apruebe la pieza. Abajo tienes cada una y un ejemplo de cómo viaja una característica de la primera a la última.
Qué son las core tools y de dónde salen
Nacieron en Estados Unidos hace más de treinta años, cuando la AIAG (Automotive Industry Action Group) y los fabricantes de automóviles acordaron unos métodos comunes para no pedir a cada proveedor una cosa distinta. Hoy la AIAG mantiene estos manuales, algunos ya armonizados con la VDA alemana:
| Herramienta | Qué es | Pregunta que responde | Salida principal |
|---|---|---|---|
| APQP | Planificación avanzada de la calidad del producto | ¿Qué hay que hacer, y cuándo, para lanzar la pieza sin sorpresas? | Plan del proyecto por fases y entregables |
| AMFE (AMEF, FMEA) | Análisis de modos de fallo y efectos, de diseño y de proceso (manual AIAG-VDA) | ¿Qué puede fallar, qué efecto tiene y cómo lo prevenimos o detectamos? | Acciones por prioridad y características especiales |
| Plan de control | Documento que resume cómo se controla cada característica en cada operación | ¿Qué se mide, con qué, cada cuánto y qué se hace si sale mal? | Plan de control de prototipo, preserie y serie |
| MSA | Análisis de los sistemas de medición | ¿Me puedo fiar de lo que mido? | Estudios R&R, sesgo, linealidad, estabilidad |
| SPC | Control estadístico del proceso (ya existe manual AIAG y VDA) | ¿El proceso es estable y es capaz de cumplir la tolerancia? | Gráficos de control e índices de capacidad Cp y Cpk |
| PPAP | Proceso de aprobación de piezas de producción | ¿Demuestras con piezas reales, hechas con el proceso de serie, que cumples todo? | Expediente y firma de aprobación (PSW) |
Los manuales son de pago y yo los cito, no los copio. La lista clásica habla de «las 5 core tools»; la AIAG hoy publica el plan de control como manual propio, así que verás también «las 6».
Cómo encajan con IATF 16949
La IATF 16949:2016, la norma de sistemas de calidad de automoción que va encima de la ISO 9001, no te dice «aplica el manual tal», pero exige lo que hacen las core tools. Algunos ejemplos con su apartado:
- 7.1.5.1.1 : estudios estadísticos de los sistemas de medición del plan de control (MSA).
- 8.3.4.4 : un proceso de aprobación del producto reconocido por el cliente (PPAP en la mayoría de fabricantes).
- 8.5.1.1 y anexo A : planes de control para preserie y serie, con su contenido mínimo.
- 9.1.1.1 : estudios de proceso para verificar su capacidad, y mantener la capacidad aprobada en el PPAP.
Además, los requisitos específicos de cada cliente (los CSR, que publica la IATF en su web) suelen remitir a los manuales de la AIAG o de la VDA y a sus ediciones.
En planta, eso significa que la pregunta no es «¿usamos core tools?», sino «¿qué edición pide este cliente?». Y si el cliente es alemán, puede que además te audite el proceso con la VDA 6.3.
El orden: cada herramienta en su fase del APQP
El APQP divide el proyecto en cinco fases. Las demás herramientas entran en momentos concretos:
- Planificar y definir Requisitos del cliente, objetivos de calidad y fiabilidad, lista preliminar de características especiales.
- Diseño y desarrollo del producto AMFE de diseño (si diseñas tú), plan de control de prototipo, características especiales confirmadas.
- Diseño y desarrollo del proceso Diagrama de flujo, AMFE de proceso, plan de control de preserie, plan de MSA y de estudios de capacidad.
- Validación del producto y del proceso Lote de serie significativo, estudios MSA, estudios preliminares de capacidad, plan de control de serie y presentación del PPAP.
- Retroalimentación y mejora SPC en serie, reducción de variación, lecciones aprendidas para el siguiente proyecto.
El error clásico es hacerlo al revés: fabricar, medir lo que sale y luego rellenar el AMFE para que cuadre con el plan de control. Así las core tools son papel (y papel caro). Con el orden de arriba, son prevención.
Ejemplo: una característica de principio a fin
Caso ficticio de formación: un proveedor fabrica un soporte de chapa estampado y soldado para un asiento. El cliente marca como característica especial el diámetro del taladro de fijación, 10,0 ± 0,1 mm, porque si sale grande el tornillo no aprieta bien. Así viaja por las seis herramientas:
| Herramienta | Qué se hizo con el taladro | Resultado |
|---|---|---|
| APQP (fase 1) | Se recoge la característica especial del plano y se planifica su validación | Entra en la lista de características especiales del proyecto |
| AMFE de proceso | Modo de fallo «taladro grande»; causa «punzón desgastado»; prevención «cambio de punzón por número de golpes»; detección «calibre pasa / no pasa al 100 %» | Prioridad de acción alta por la severidad: se añade cambio de punzón por contador |
| Plan de control | Operación 20, estampación: diámetro con calibre tampón pasa / no pasa, cada pieza; diámetro con medición por variables, 5 piezas cada 2 horas; reacción: parar, segregar desde el último control bueno | Plan de control de serie |
| MSA | Estudio R&R del medidor de diámetros con 10 piezas, 3 operarios y 3 repeticiones; estudio por atributos del calibre pasa / no pasa | R&R del 9 % de la tolerancia: aceptable |
| SPC | Gráfico de medias y rangos con las 5 piezas cada 2 horas durante el lote de validación | Proceso estable; Ppk preliminar de 1,9 (el cliente pide 1,67 para esta característica) |
| PPAP | Resultados dimensionales, AMFE, plan de control, MSA y estudio de capacidad en el expediente, con el PSW firmado | Pieza aprobada para serie |
Fíjate en la coherencia: la causa del AMFE (punzón desgastado) tiene su control en el plan de control, ese control usa un medio de medida validado con MSA, y el SPC vigila precisamente la deriva que provoca el desgaste. Si una de estas piezas no conecta con la siguiente, el auditor lo encuentra en diez minutos tirando de un solo hilo.
Prueba rápida en tu planta: elige una característica especial, ábrela en el AMFE, en el plan de control, en el último estudio MSA y en el gráfico SPC de la línea. Si el número de operación, el medio de medida o la frecuencia no coinciden en los cuatro, tienes trabajo.
Errores habituales con las core tools
- AMFE copiado de otro proyecto Sin repensar el proceso nuevo. Las causas de un AMFE heredado describen otra máquina.
- Plan de control que no coincide con el puesto El operario mide cada hora porque «siempre se ha hecho así» y el plan dice cada dos.
- MSA hecho con piezas que no cubren la variación del proceso , lo que infla o desinfla el resultado.
- Calcular Cpk con un proceso inestable Primero estabilidad, luego capacidad.
- Tratar el PPAP como un trámite final Si algo de lo anterior falló, el PPAP solo lo documenta.
Y cuando aun así llega una reclamación, el puente entre las core tools y la resolución de problemas es el 8D: la causa raíz se busca, y luego se actualizan el AMFE y el plan de control, que es lo que pide la IATF 16949 en resolución de problemas.
Al final, las seis herramientas cuentan la misma historia de cada característica, solo que desde ángulos distintos. ¿Has probado a seguir una característica especial de tu planta del AMFE al gráfico SPC, y qué eslabón se te soltó primero?
Preguntas frecuentes
¿Qué son las core tools?
Son las herramientas básicas de calidad de la industria del automóvil, recogidas en manuales de la AIAG (en parte junto con la VDA alemana): APQP, plan de control, PPAP, AMFE (FMEA), MSA y SPC. Sirven para planificar un producto nuevo, prevenir fallos, medir bien, controlar el proceso y aprobar las piezas antes de la serie.
¿Cuáles son las 5 core tools?
La lista clásica es APQP, PPAP, FMEA (AMFE o AMEF), MSA y SPC. Hoy la AIAG cuenta el plan de control como sexta herramienta con manual propio, aunque siempre ha formado parte del APQP.
¿Las core tools son obligatorias en IATF 16949?
La IATF 16949 no las nombra todas como manuales obligatorios, pero exige lo que hacen (análisis de sistemas de medición, estudios estadísticos de proceso, planes de control, aprobación de producto) y los requisitos específicos de los clientes suelen remitir a los manuales de la AIAG o de la VDA. En la práctica, un proveedor de automoción las tiene que dominar.
¿Qué orden siguen las core tools?
El APQP es el paraguas: organiza el proyecto en fases. Dentro, primero se hace el AMFE de diseño y de proceso, de ahí sale el plan de control, luego se validan los medios de medida con MSA, se estudia el proceso con SPC y capacidad, y todo se presenta al cliente en el PPAP.
¿Se usan las core tools fuera del automóvil?
Sí. La AIAG señala que se han adoptado en aeroespacial, defensa, productos sanitarios y farmacia. La norma aeroespacial 9145, por ejemplo, regula APQP y PPAP para ese sector.