Inicio › Guías › Estadística, mejora y fiabilidad
DMAIC y Six Sigma: qué es, las 5 fases con sus entregables, los cinturones y un ejemplo resuelto
Por Sabrina Muñoz · actualizado el 13 de noviembre de 2026
Curso en camino: Preparación CQE de ASQ. Avísame cuando salga.
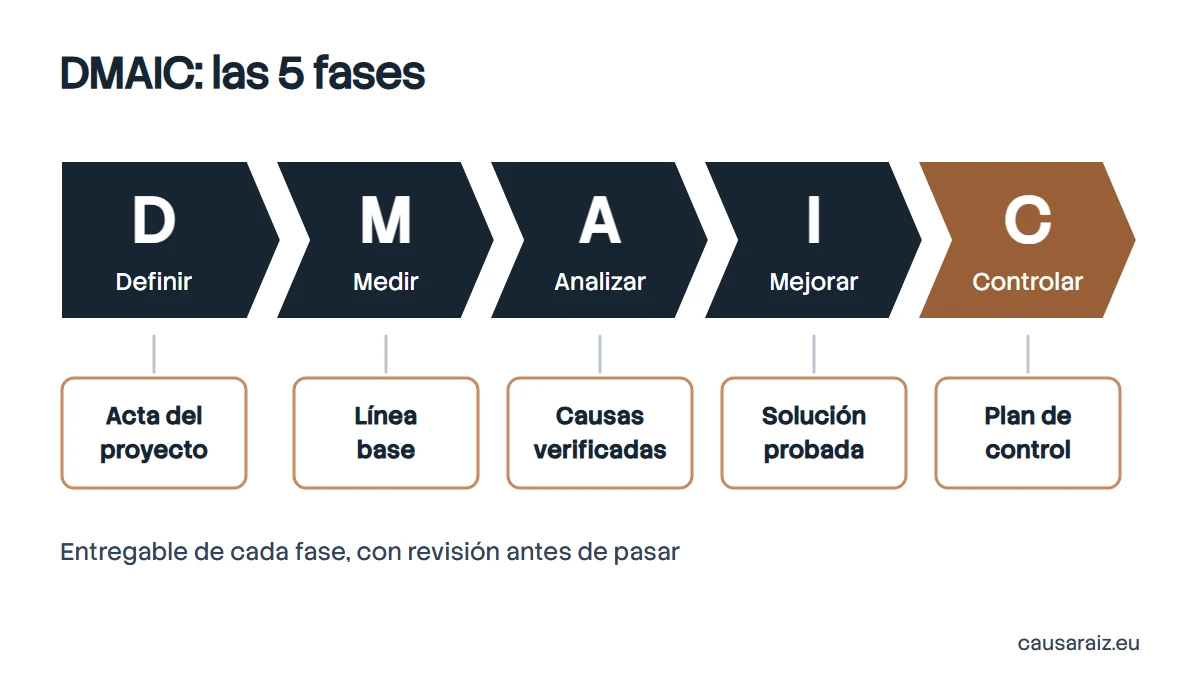
Hay problemas que no se van con un parche: vuelven cada mes, como la humedad en la pared. DMAIC son las cinco fases de un proyecto Six Sigma (definir, medir, analizar, mejorar y controlar), un método para resolver con datos esos problemas crónicos de variación, que obliga a demostrar la causa antes de cambiar nada y a dejar un control para que la mejora no se pierda. Aquí tienes qué se entrega en cada fase, qué son los famosos cinturones y un proyecto resuelto con números.
Qué es Six Sigma, en dos minutos
Six Sigma nació en Motorola en los años ochenta y se popularizó en los noventa en grandes empresas industriales. La idea: la mayoría de los defectos vienen de la variación, y la variación se reduce con datos, estadística y proyectos bien acotados, cada uno con un responsable y un ahorro medido en dinero.
El nombre viene de la meta: un proceso tan estrecho que caben seis desviaciones típicas (sigmas) entre la media y el límite de especificación más cercano. La cifra famosa de 3,4 defectos por millón de oportunidades sale de suponer que, a largo plazo, la media se desplaza 1,5 sigmas. Ese desplazamiento es una convención, no una ley de la naturaleza; tómalo como un objetivo simbólico, no como un cálculo que haya que defender en una auditoría.
Cuando se le añaden las herramientas del lean (flujo, desperdicios, tiempos) se habla de Lean Six Sigma. La metodología DMAIC está descrita en la norma ISO 13053-1:2011, y las herramientas, en la ISO 13053-2.
Las 5 fases del DMAIC
| Fase | Qué se hace | Entregable al cerrar la fase | Herramientas típicas |
|---|---|---|---|
| Definir | Acotar el problema, el cliente, el alcance y el ahorro esperado | Acta del proyecto (project charter) firmada por el responsable (champion) | SIPOC, voz del cliente, mapa del proceso |
| Medir | Comprobar que el sistema de medida vale y medir la situación de partida | Línea base: media, variación, capacidad, defectos por millón | MSA, Cp y Cpk, hoja de verificación e histograma |
| Analizar | Encontrar y demostrar con datos las pocas causas que explican la mayor parte del problema | Lista de causas raíz verificadas | Pareto, Ishikawa, regresión, pruebas de hipótesis |
| Mejorar (Improve) | Encontrar los ajustes que eliminan esas causas y probarlos | Solución probada, con resultado medido | Diseño de experimentos, poka-yoke, prueba piloto |
| Controlar | Asegurar que la mejora se mantiene cuando el equipo se va | Plan de control actualizado y traspaso al dueño del proceso | SPC, plan de control, instrucciones |
Cada fase termina con una revisión (tollgate) en la que el responsable decide si se pasa a la siguiente. Parece burocracia, pero evita el error más caro: llegar a «mejorar» sin haber medido bien.
Cómo se mide: defectos por millón (DPMO)
Six Sigma cuenta oportunidades de defecto, no solo piezas malas. Si cada pieza tiene 5 cosas que pueden salir mal y revisas 1.000 piezas con 12 defectos en total:
DPMO = defectos / (unidades × oportunidades) × 1.000.000 = 12 / (1.000 × 5) × 1.000.000 = 2.400 DPMO
Ojo: inflar el número de oportunidades (contar 50 en vez de 5) baja el DPMO sin mejorar nada. Para comparar procesos, define las oportunidades una vez y no las toques.
Ejemplo resuelto: sobrellenado de botes de adhesivo
Un ejemplo inventado, pero muy realista. Una línea llena botes de adhesivo de 500 g; la especificación interna pide un mínimo de 495 g. Para no quedarse cortos, los operarios ajustan la llenadora «con margen». Se fabrican 400.000 botes al año y el producto cuesta 3 € por kilo.
Definir
Problema: se regala producto. Objetivo: reducir el sobrellenado medio a la mitad sin que ningún bote baje del mínimo. Alcance: una llenadora. Ahorro esperado: a calcular con la línea base.
Medir
Primero se valida la báscula con un estudio de repetibilidad y reproducibilidad (sale bien). Después se pesan 125 botes en 25 subgrupos de 5: media 510 g y desviación típica 4 g.
- Capacidad respecto al mínimo Cpk = (510 − 495) / (3 × 4) = 1,25.
- Sobrellenado medio 10 g por bote, es decir, 400.000 × 10 g = 4.000 kg al año, unos 12.000 € al año.
La clave del proyecto aparece aquí: no se puede bajar la media sin más, porque con 4 g de variación saldrían botes por debajo de 495 g. Primero hay que estrechar la variación.
Analizar
Con un Ishikawa salen seis candidatos. Los datos descartan cuatro. Quedan dos con evidencia: la temperatura del producto en la tolva (cambia la viscosidad) y la velocidad de la línea. Un gráfico de dispersión de peso frente a temperatura muestra una relación clara.
Mejorar
Un diseño factorial 23 (temperatura, velocidad y presión de dosificación, con dos niveles cada uno) confirma que mandan la temperatura y la velocidad, y fija sus valores. Se instala un control de temperatura en la tolva. Resultado de la prueba piloto: la desviación típica baja a 2 g.
Ahora sí se puede bajar la media. Para mantener el mismo nivel de seguridad que exige la empresa (Cpk de al menos 1,33): media mínima = 495 + 3 × 1,33 × 2 ≈ 503 g. Se fija el objetivo en 503 g.
| Antes | Después | |
|---|---|---|
| Media | 510 g | 503 g |
| Desviación típica | 4 g | 2 g |
| Cpk respecto al mínimo | 1,25 | 1,33 |
| Sobrellenado medio | 10 g | 3 g |
| Coste del sobrellenado al año | 12.000 € | 3.600 € |
Ahorro: unos 8.400 € al año en una sola llenadora, y además el proceso es más seguro que antes.
Controlar
Gráfico X̄-R del peso en la línea, rango de temperatura en el plan de control con su plan de reacción, instrucción nueva y formación a los tres turnos. El proyecto se cierra cuando el dueño del proceso firma que lo asume y los datos de tres meses confirman el resultado.
Los cinturones: white, yellow, green, black
Six Sigma usa la metáfora de las artes marciales para los niveles de formación (los golpes, por suerte, solo se los llevan los defectos). No hay un organismo único que los regule, así que el contenido depende de quién certifica. Lo habitual es esto:
| Nivel | Papel típico |
|---|---|
| White belt | Conoce los conceptos básicos; suele ser una formación corta para toda la plantilla |
| Yellow belt | Participa en proyectos como miembro del equipo y aporta conocimiento del proceso |
| Green belt | Lidera proyectos de su área a tiempo parcial; domina las herramientas básicas de estadística |
| Black belt | Lidera proyectos complejos, normalmente a tiempo completo; domina DOE, regresión y pruebas de hipótesis, y forma a los green belts |
| Master black belt | Dirige el programa, selecciona proyectos y forma a los black belts |
| Champion | Directivo que patrocina el proyecto, quita obstáculos y aprueba cada fase |
La norma ISO 18404:2015 define las competencias de green belt, black belt y master black belt (y sus equivalentes en lean). Entre las certificaciones con examen, las más conocidas son las de ASQ, que también da la de ingeniero de calidad (CQE), cuyo temario incluye buena parte de estas herramientas.
DMAIC frente a 8D y PDCA
| DMAIC | 8D | PDCA | |
|---|---|---|---|
| Tipo de problema | Crónico, de variación, causa desconocida | Puntual o reclamación, con cliente esperando | Mejoras pequeñas y medianas |
| Contención inmediata | No es parte del método | Sí (D3) | No |
| Nivel de estadística | Alto | Medio | Bajo o medio |
| Duración típica | De 3 a 6 meses | Semanas | De días a semanas |
| Justificación | Ahorro económico medido | Satisfacer al cliente y evitar la repetición | Objetivo de mejora |
No compiten. Una reclamación se ataca con la metodología 8D; si el análisis revela un problema de variación crónico, ese es un buen proyecto DMAIC. Y todos son, en el fondo, variantes del ciclo PDCA.
Errores típicos en proyectos DMAIC
- Proyectos demasiado grandes «Mejorar la calidad de la planta» no es un proyecto; «reducir el sobrellenado de la llenadora 3» sí.
- Medir con un calibre que no vale Sin MSA, puedes pasar tres meses analizando el ruido del instrumento.
- Llegar con la solución puesta Si el equipo ya sabe qué quiere comprar, el DMAIC se convierte en una justificación. Las fases de medir y analizar existen para sorprenderte.
- Ahorros de papel Calcula el ahorro con el área financiera y con datos reales. Si no, el programa pierde credibilidad en el segundo año.
- Cerrar sin traspaso Sin plan de control y sin dueño del proceso, la mejora se evapora cuando el black belt pasa al siguiente proyecto.
El DMAIC pide paciencia, pero devuelve algo que pocos métodos dan: un ahorro medido y una mejora que sigue ahí cuando el equipo se va. ¿Tienes en tu planta un problema crónico que lleva años «arreglándose» y que merecería un proyecto DMAIC bien acotado?
Preguntas frecuentes
¿Qué significa DMAIC?
Son las iniciales en inglés de las cinco fases de un proyecto Six Sigma: Define, Measure, Analyze, Improve, Control (definir, medir, analizar, mejorar y controlar). La norma ISO 13053-1 describe esta metodología.
¿Qué es Six Sigma y para qué sirve?
Es un método de mejora, nacido en Motorola en los años ochenta, que reduce la variación de los procesos con datos y estadística, organizado en proyectos con un ahorro medible. Su meta simbólica es llegar a 3,4 defectos por millón de oportunidades.
¿Qué diferencia hay entre green belt y black belt?
El green belt dedica parte de su tiempo a proyectos de su área y domina las herramientas básicas. El black belt suele dedicarse a tiempo completo, lidera proyectos más complejos, domina la estadística y forma a los green belts.
¿Quién da la certificación oficial de Six Sigma?
No hay un organismo único. Certifican asociaciones como ASQ (con examen), consultoras y universidades, cada una con su temario. La norma ISO 18404 define las competencias de cada nivel, pero no es una certificación en sí.
¿Qué diferencia hay entre DMAIC y DMADV?
DMAIC mejora un proceso que ya existe. DMADV (definir, medir, analizar, diseñar, verificar) se usa para diseñar un producto o proceso nuevo, dentro de lo que se llama Design for Six Sigma.